Artykuł sponsorowany
Jak ziarno, docisk i obroty zmieniają szlif oraz zużycie ściernicy listkowej
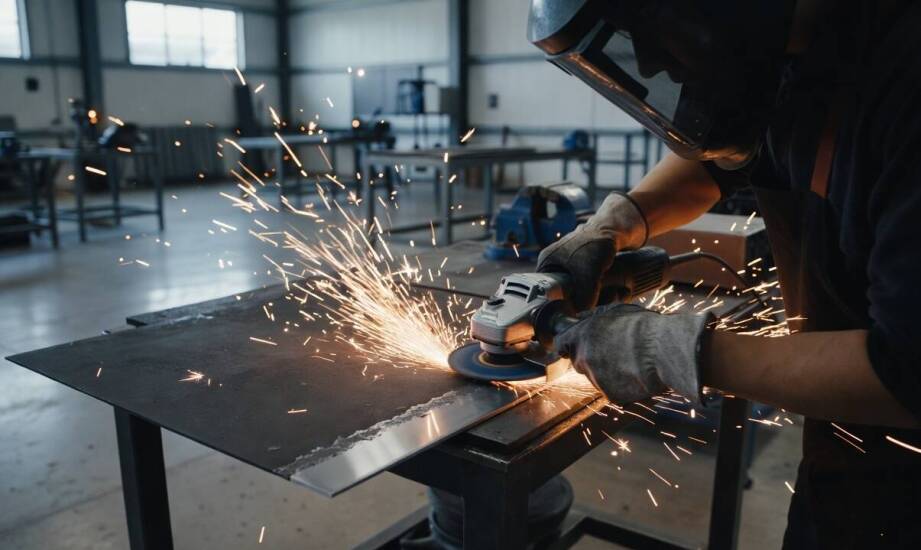
Wyobraź sobie dwóch mechaników szlifujących ten sam spaw na konstrukcji stalowej. Pierwszy z nich stosuje bardzo grubą gradację i maksymalny docisk, co skutkuje chropowatą powierzchnią pełną głębokich rys, a czasem nawet przegrzaniem materiału. Drugi operator wybiera drobniejsze listki ścierne oraz delikatne prowadzenie szlifierki pod optymalnym kątem, pozostawiając gładką płaszczyznę gotową do nałożenia powłok antykorozyjnych. Różnica w efekcie końcowym wynika z przemyślanego doboru ziarna, siły docisku, prędkości obrotowej i dopasowania do specyfiki materiału. Szlifowanie to proces wymagający balansu między agresywnym zbieraniem naddatku a dbałością o strukturę metalu.
Przeczytaj również: Bogaty wybór trumien, urn i wieńców do ceremonii pogrzebowej
Jak gradacja i rodzaj ziarna zmieniają szlif?
Im niższa wartość oznaczenia P, tym grubsze ziarno i bardziej agresywne zbieranie materiału. Najgrubsze warianty, takie jak P24 czy P36, służą do ekstremalnego zdzierania grubych warstw. Gradacje od P40 do P60 stanowią uniwersalny wybór przy usuwaniu spoin spawalniczych oraz rdzy. Zapewniają one szybkie tempo pracy, lecz pozostawiają szorstką fakturę. Wyższe wartości z przedziału P80–P120 dają znacznie gładszą powierzchnię. Służą one głównie do przygotowania detalu pod malowanie proszkowe lub dalsze polerowanie.
Przeczytaj również: Jakie pisma procesowe konstruuje się podczas procesu rozwodowego?
Sam rodzaj zastosowanego ścierniwa diametralnie modyfikuje ostateczny wynik obróbki. Tradycyjny tlenek glinu, czyli korund, sprawdza się w lżejszych pracach przy miękkiej stali. Nowocześniejsze ziarna, takie jak cyrkon i ceramika, oferują zjawisko mikropękania, które zapewnia samoostrzenie listków podczas pracy. Oznacza to dłuższą żywotność oraz wyższą odporność na skrajne nagrzewanie. Przedsiębiorstwo MM-TOOLS ŚPIEWAK dostarcza zakładom obróbczym precyzyjne rozwiązania dopasowane do konkretnych stopów metali.
Przeczytaj również: Jakie korzyści przynosi wdrożenie maszyn do hot stampingu w produkcji?
Obróbka różnych materiałów narzuca odmienne reguły technologiczne. Zwykła stal węglowa wybacza wiele błędów i pozwala na pracę standardowym osprzętem. Stal nierdzewna i kwasoodporna wymaga znacznie większej ostrożności. Zaleca się używanie tarcz listkowych z oznaczeniem INOX, pozbawionych żelaza, siarki i chloru. Taki skład chemiczny tarczy chroni warstwę pasywną materiału przed wystąpieniem korozji wtórnej. Choć użycie ziarna cyrkonowego lub ceramicznego przy obróbce stali nierdzewnej nie jest absolutnym wymogiem, specjaliści chętnie rekomendują ten wybór ze względu na chłodniejsze cięcie. Metale kolorowe, w tym aluminium, generują z kolei miękkie wióry szybko zapychające przestrzenie między ziarnami ściernymi. Producenci narzędzi aplikują na listki specjalne powłoki chłodzące, redukujące zjawisko zaklejania tarczy.
Wpływ docisku, kąta i obrotów na zużycie narzędzia
Fizyczne parametry pracy operatora mają decydujące znaczenie dla trwałości osprzętu szlifierskiego. Zbyt mocny nacisk powoduje drastyczny wzrost temperatury w strefie kontaktu listków z metalem. Skutkuje to przebarwieniami krawędzi detalu, tworzeniem się zadziorów oraz błyskawicznym wykruszaniem ziarna z podłoża płóciennego. Prawidłowy kąt prowadzenia maszyny względem obrabianej płaszczyzny wynosi zazwyczaj od 5 do 15 stopni. Dobrze ułożona lamelka ściera się wtedy równomiernie, stale odsłaniając ostre krawędzie ziaren. Zbyt płaskie prowadzenie narzędzia wywołuje ślizganie się tarczy, natomiast praca pod dużym kątem tworzy w materiale głębokie żłobienia.
Prędkość obrotowa wrzeciona musi współpracować z charakterystyką wybranego stopu. Zbyt szybkie obroty na cienkich elementach generują nadmierne tarcie, degradując spoiwo łączące ziarna. Optymalna prędkość wrzeciona oraz umiarkowany nacisk rąk operatora pozwalają uzyskać równe krawędzie bez termicznych uszkodzeń obrabianej powierzchni. Posiada to ogromne znaczenie w przemyśle produkcyjnym, gdzie detale podlegają restrykcyjnej kontroli jakości.
Narzędzia napędzane sprężonym powietrzem zachowują się inaczej niż ich elektryczne odpowiedniki. W przypadku szlifierek pneumatycznych ciśnienie robocze bezpośrednio determinuje stabilność całego procesu. Utrzymanie ciśnienia dynamicznego na poziomie około 6,3 bara gwarantuje zachowanie stałych obrotów pod obciążeniem. Fluktuacje w instalacji pneumatycznej obniżają prędkość maszyny, co naturalnie wymusza na operatorze zwiększenie siły docisku. Taka sytuacja prowadzi do miejscowego przegrzania i szybkiej degradacji listków ściernych. Równomierna dystrybucja powietrza zapobiega falowaniu prędkości, stabilizując zużycie tarczy na całej jej średnicy.
Klucz do powtarzalnej obróbki
Prawidłowe szlifowanie spoin i płaszczyzn wymaga wielowymiarowego podejścia technicznego. Ostateczny wynik zależy od ścisłej synergii między rodzajem obrabianego stopu, dobraną grubością ziarna oraz techniką pracy operatora. Skupienie się na błyskawicznym zbieraniu grubych warstw zazwyczaj skutkuje bezpowrotnym zniszczeniem kosztownego detalu. Toruńska spółka MM-TOOLS ŚPIEWAK, zaopatrująca branżę przemysłową od 2002 roku, często obserwuje rosnącą rolę optymalizacji procesów obróbczych w regionie. Świadome zarządzanie siłą docisku, parametrami sieci pneumatycznej oraz rodzajem ścierniwa znacząco ogranicza nagłe przestoje maszyn. Odpowiednia technika działania bezpośrednio zmniejsza miesięczne koszty materiałów eksploatacyjnych w każdym warsztacie i zakładzie zmechanizowanym.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze trendy w tworzeniu ogłoszeń do wynajmu?

Dlaczego warto wybrać producenta kontenerów hakowych, który stosuje nowoczesne technologie?

Jak przegląd UDT porządkuje zakres i kolejność napraw wózka widłowego
